Oliver Healthcare Packaging provides sterile barrier packaging, custom designs, prototyping, and validation to help keep pharmaceutical and biopharmaceutical products sterile and safe.
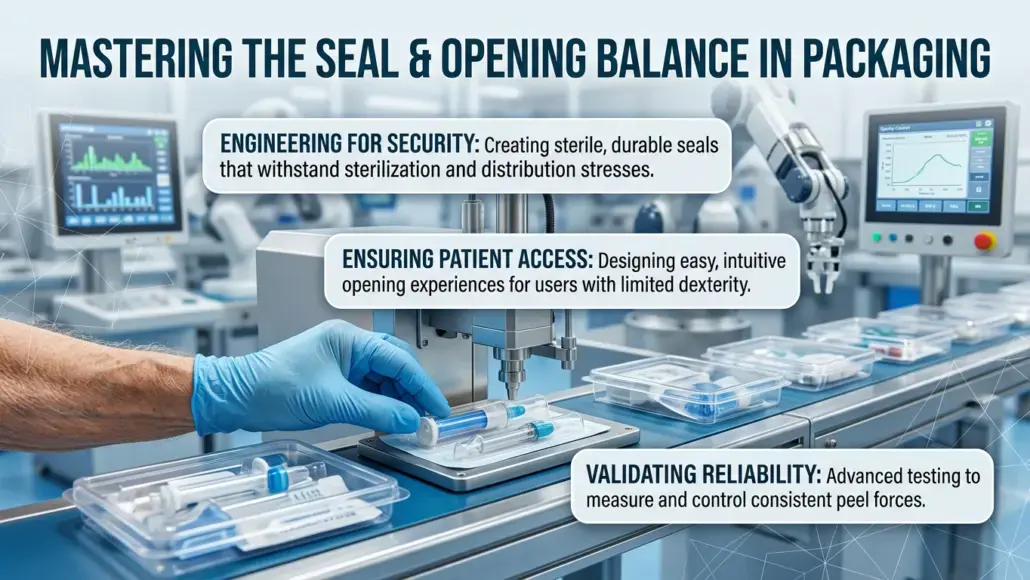
Ensuring Patient Safety through Enhanced Opening Reliability
Peel force testing improves opening reliability by ensuring pharmaceutical packages are accessible to patients while maintaining a secure sterile seal.
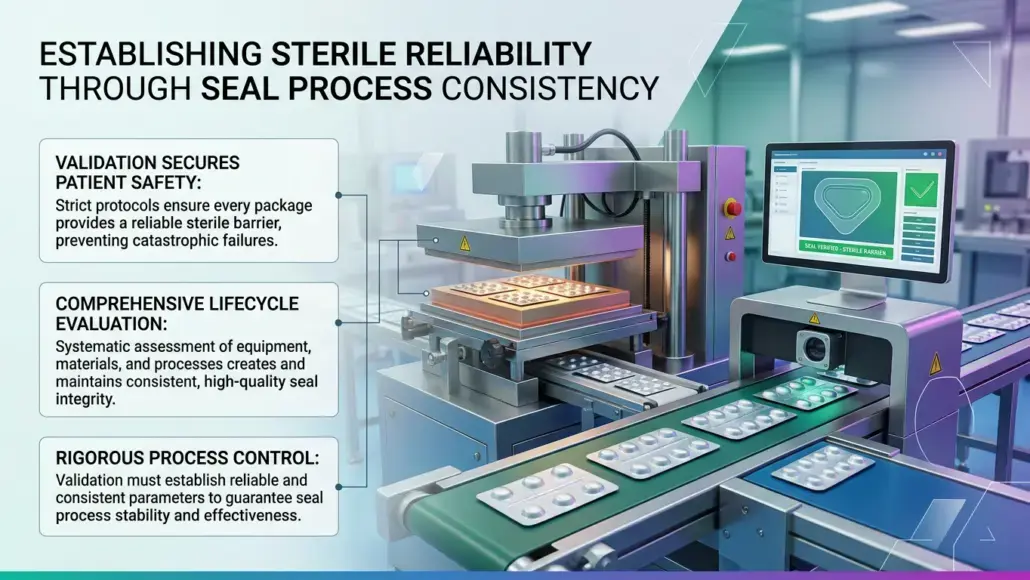
Establishing Sterile Reliability through Seal Process Consistency
Pharmaceutical packaging validation protocols establish seal process consistency by defining the critical parameters needed for a reliable sterile barrier.
Enhancing Sterile Integrity through Advanced Lid Engineering
Advanced die-cut lid engineering enhances container closure performance by ensuring uniform seal distribution and maintaining a sterile barrier for medications.
Enhancing Moisture Protection through High-Barrier Foil Pouches
High-barrier foil pouches provide superior moisture protection by creating a total physical block against vapor transmission for sensitive drug formulations.
Optimizing Pouch Closure Performance through Advanced Sealant Layer Design
Advanced sealant layer designs maintain high pouch closure performance to ensure medication stability and prevent any form of environmental contamination.
Enhancing Pharmaceutical Safety through Optimized Product Fit
Custom packaging dimensions improve product fit to enhance protection during transit and minimize movement that could lead to medication damage or breakage.